



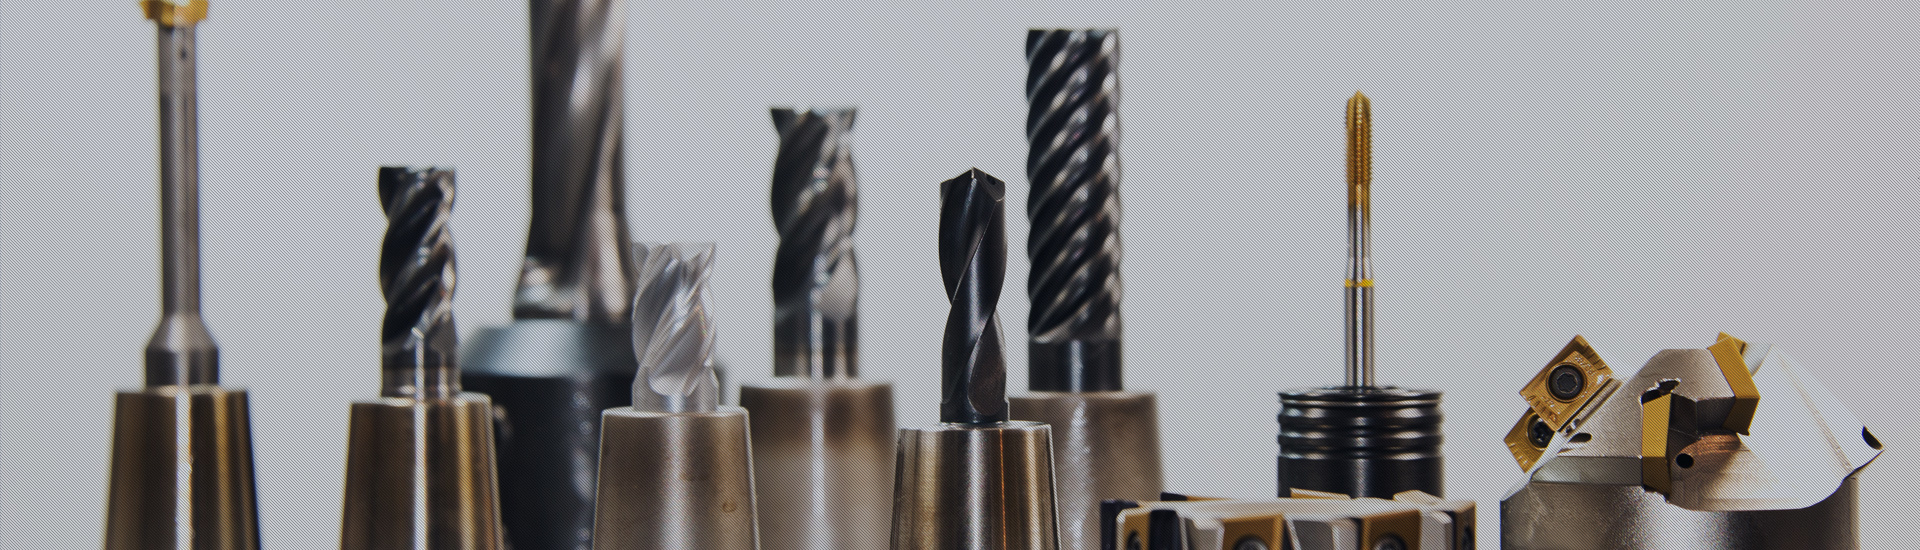

随着加工制作业的持续发展,一些高度复杂的曲面工件和多工序加工工件已经司空见惯,并且其精细化加工要求也越来越高。对高度复杂曲面和多工序工件进行高效率的加工,是立式加工中心最主要的加工特性。这种加工设备除了因配置有刀库及自动换刀装置,使得机床可以进行工件各加工刀具的自动更换以外,还具有高速加工的特点。不过,高速切削不同于普通切削,对工件最终的加工精度和表面质量影响因素很多。下面为大家简单介绍几点影响立
26
2019
/
03
机械加工中的工件变形问题,是比较难以解决的问题。首先必须分析产生变形的原因,然后才能采取应对的措施。01工件的材质和结构影响工件变形变形量的大小与形状复杂程度、长宽比和壁厚大小成正比,与材质的刚性和稳定性成正比。所以在设计零件时尽可能的减小这些因素对工件变形的影响。尤其在大型零件的结构上更应该做到结构合理。在加工前也要对毛坯硬度、疏松等缺陷进行严格控制,保证毛坯质量,减少其带来的工件变形。 02工
18
2019
/
03
数控加工中的刀具选择和切削用量确定是在人机交互状态下完成的,这与普通机床加工形成鲜明的对比,同时也要求编程人员必须掌握刀具选择和切削用量确定的基本原则,在编程时充分考虑数控加工的特点,能够正确选择刀刃具及切削用量。数控加工刀具必须适应数控机床高速、高效和自动化程度高的特点,一般应包括通用刀具、通用连接刀柄及少量专用刀柄。刀柄要联接刀具并装在机床动力头上,因此已逐渐标准化和系列化。数控刀具的分类有多
26
2019
/
02
一、数控加工过程中产生的加工误差1、编程误差主要是数控编程时数控系统产生的插补误差,主要由于用直线段或圆弧段避近零件轮廓时产生的。这是影响零件加工精度的一个重要因素。可以靠增加插补节点数解决,但会增加编程工作量。2、刀尖圆弧误差在切削内孔、外因或端面时,刀尖圆弧不影响其尺寸、形状,但在加工锥面或圆弧时受刀尖圆弧影响造成过切或少切。此误差可通过测量刀尖圆弧半径,采用刀具半径补偿功能来消除误差。3、测
18
2019
/
02
机械加工过程中经常会遇到一些难以用标准刀具进行加工的情况,所以非标定制刀具的制作对机械切削加工十分重要。金属切削使用非标定制刀具多见于铣加工,故本文主要对铣加工中非标定制刀具的制作进行介绍。由于标准刀具的制作针对的是面广量大的普通金属件或非金属件的切削,当遇到工件进行过热处理而硬度增大,或工件为不锈钢等非常容易粘刀,也有一些工件的表面几何形状十分复杂,或被加工表面有较高的粗糙度要求等情况时,标准刀
13
2019
/
02
精镗孔加工往往是工件加工的最终、次最终加工工序,直接决定着整个零件加工的质量。所以实际加工过程精镗刀具的使用操作尤为重要,一旦操作不当就会造成零件的报废。01 微调精镗刀的使用方法1.加工前的检查事项1)加工前应先观察刀片的使用程度,若刀片需要更换,则应注意旧刀片更换前,刀尖部分已经磨损,更换新刀片后镗孔比之前要大,加工人员应根据刀片磨损程度进行调刀。2)微调镗刀在使用前应先观察镗刀头后的拧紧螺钉
15
2019
/
01
服务热线
邮箱
联系我们
地 址:哈尔滨市开发区哈平路集中区东海路8号
电 话:0451-86818743
传 真:0451-86545528
邮 箱:dalf@dalf.cn或 dalf_tools@vip.163.com
技术部:jishubu@dalf.cn