



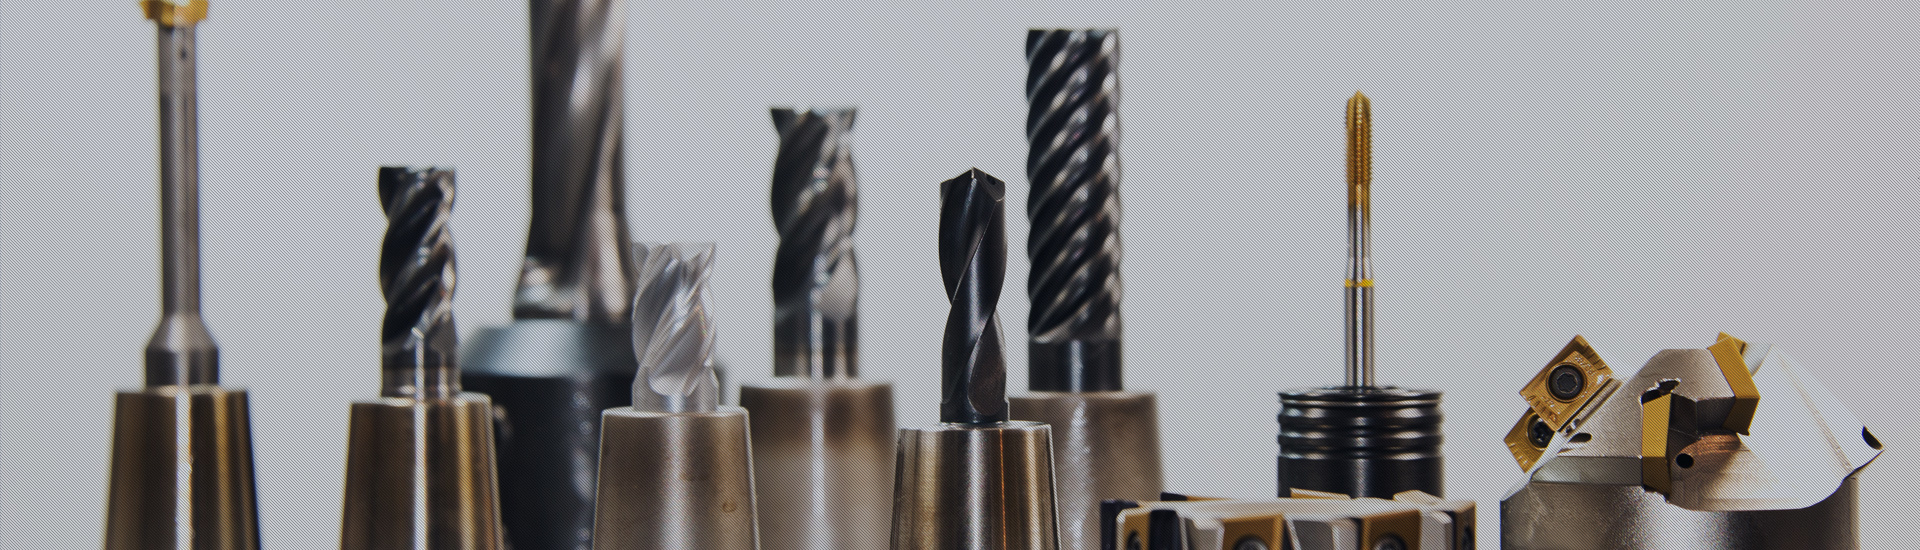
刀具选用建议原则
发布时间:
2023年12月20日
1、根据加工材料的性能特点,选择不同类型的刀具。一般而言,金属材料的切削性能和机械性能有很大的不同,因此,在选择刀具时,应根据材料的特性,选择合适的刀具以达到最佳的切削效果。
2、根据车削面的形状和尺寸大小,选择合适的刀具。例如,当加工的车削面是圆柱形时,可以选择三刃刀或多刃刀;当加工的车削面是平面时,可以选择端面刀或平面刀。
3、根据加工的要求,选择不同刀具材质。在加工过程中,刀具会受到很大的摩擦和冲击,因此,刀具的材质必须足够坚硬,以保证刀具的使用寿命。常见的刀具材质包括高速钢,硬质合金,陶瓷等。
4、根据加工速度和深度,选择合适刀具尺寸。加工速度越快,刀具尺寸越小;加工深度越大,刀具尺寸越大。
5、根据加工要求,选择合适的刀具刃数。一般而言,刃数越多,切削效率越高,但也会降低刀具的耐用性。
6、根据加工条件,选择合适的刀具型号。在选择刀具型号时,应注意主轴转速、切削参数等因素,以确保刀具的可靠性和安全性。
7、根据切削参数,选择合适的刀具片数。一般而言,刀片数越多,切削效率越高,但也会降低刀具的耐用性。
8、根据加工条件,选择合适的刀具材料。一般来说,当刀具的切削参数较高时,应选择高强度、高硬度的刀具材料;当刀具的切削参数较低时,则可以选择较低的刀具材料。
9、刀具的长度要根据刀具加工深度来决定,一般来说,刀具越短越好,必须考虑到使用时的刚性,必要时可采用加长杆或小直径刀柄。
10、在深腔加工时不要一次把刀具夹持太长,可分两段深度加工(分两段程序)有助于提高加工效率。
11、据工件的工艺流程及材料特性.(应力作用) 当后续工段有热处理时且凹腔较大占工件1/3以上时,应考虑用小刀以减少热处理应力控制变形。
12、考虑加工工件受力情況,细小或薄壁工件加工则要考虑尽量用小刀. 建议:较小工件应考虑刀刃长可达到即可。
上一页:
下一页:
相关技术交流


服务热线
邮箱

联系我们
地 址:哈尔滨市开发区哈平路集中区东海路8号
电 话:0451-86818743
传 真:0451-86545528
邮 箱:dalf@dalf.cn或 dalf_tools@vip.163.com
技术部:jishubu@dalf.cn