



刀具涂层原理及可行性分析举例
发布时间:
2024年06月12日
根据金属切削原理,在正常切削时刀具的磨损主要包括以下几种:后刀面磨损;前刀面磨损,即月牙洼磨损;前后刀面同时磨损。刀具涂层是指在强度和韧性较好的硬质合金或高速钢HSS基体表面上,利用气相沉积方法涂覆一薄层耐磨性好的难熔金属或非金属化合物。涂层作为一个化学屏障和热屏障,减少了刀具与工件间的扩散和化学反应,从而减少了月牙洼磨损。涂层刀具具有表面硬度高、耐磨性好、化学性能稳定、耐热耐氧化、摩擦因数小和热导率低等特性。
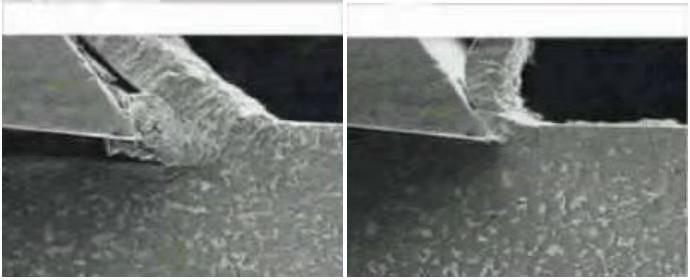
如图为涂层刀具与未涂层刀具的切削状况示意图
未涂层刀具与涂层刀具切削微观示意图左图未涂层刀具,因摩擦系数大等原因存在严重的积屑瘤,右图涂层后的刀具,摩擦系数小,无明显积屑瘤。物理气相沉积PVD是一种物理气相反应生长法。沉积过程是在真空或低气压气体放电条件下,即在低温等离子体中进行的。
涂层的物质源是固态物质,经过“蒸发或溅射”后在工件表面生成与基材性能完全不同的新的固态物质涂层。PVD涂层材料主要为TiN, TiCN, CrN, TiAlN, AlTiN, AlCrN,WC/C,DLC和金刚石等成份,不同的应用领域需选用不同的涂层材料。涂层的厚度通常只有几个微米,硬度却是钢铁的2到5倍。
目前市场上已经有用铬元素取代钛元素的涂层技术,例如单层Al,Cr,N基体涂层。这种涂层的高红硬性使其在极高的热负荷下仍可保持性能稳定,在高速切削、干式或准干式切削加工条件应用,试验证明性能优异。涂层的高硬度和抗磨损性使得可切削材料硬度达到HRC70 。
例如贯通轴产品材料为49CrMo4,热处理技术要求为感应淬火效硬化层深度5-7mm,表面硬度45-50HRC,心部为调质组织,硬度要求35-40 HRC。从理论上分析完全可以应用该种涂层刀具切削热后贯通轴。选用花键滚刀,涂层后进行工艺试验。在原来切削参数不变S=250r/minF=13m/min 的情况下,加工噪音明显降低。对加工出产品进行了质量跟踪,将任意抽检10件贯通轴花键跳动及M值变动量,从记录数据可以看出,应用涂层刀具热后滚切贯通轴加工精度完全符合图纸要求,该精度要求可以取消偏离。M值变动量减小后提高了与凸缘装配后侧隙变动量,从而提高了装配精度。
上一页:
下一页:
相关技术交流


服务热线
邮箱

联系我们
地 址:哈尔滨市开发区哈平路集中区东海路8号
电 话:0451-86818743
传 真:0451-86545528
邮 箱:dalf@dalf.cn或 dalf_tools@vip.163.com
技术部:jishubu@dalf.cn