



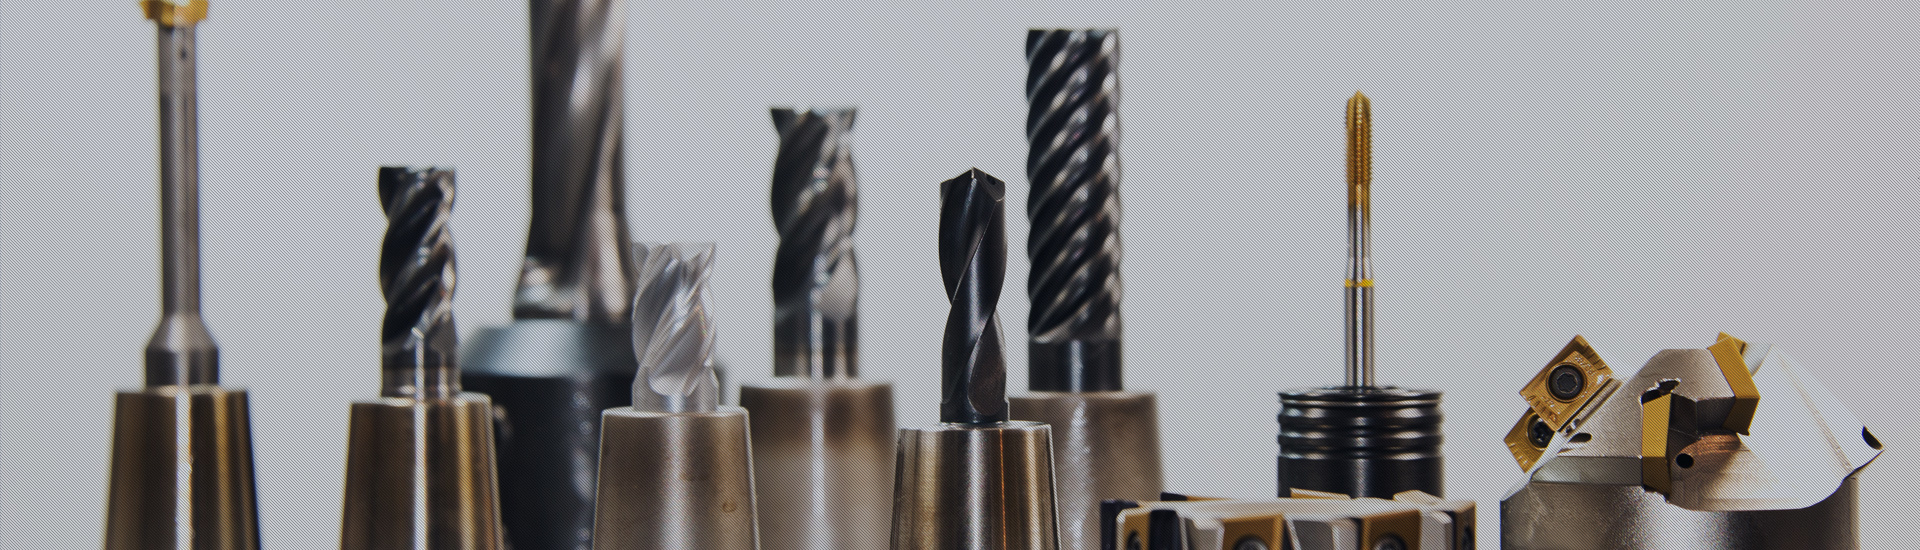

按材质分:白钢铣刀:也称高速钢,硬度较软,高速钢刀便宜,韧性好,但强度不高,容易让刀,而且耐磨性,热硬性相对来说较差,高速钢铣刀的热硬性600度左右,当用白钢铣较硬材料的时候,如果冷却液不到位的话很容易烧刀,这就是热硬性不高的原因之一。硬质合金铣刀:硬质合金(钨钢)具有热硬性好,耐磨,强度和韧性较好,耐热、耐腐蚀等一些列优良性能。特别是高硬度和耐磨性,即使是在500度下也基本保持不变,在1000
17
2020
/
08
车刀是应用最广的一种单刃刀具,也是学习、分析各类刀具的基础。车刀用于各种车床上,加工外圆、内孔、端面、螺纹、车槽等。 车刀按结构可分为整体车刀、焊接车刀、机夹车刀、可转位车刀和成型车刀。其中可转位车刀的应用日益广泛,在车刀中所占比例逐渐增加。下面为大家介绍车刀分类、特点、用途、优缺点及车刀的材质。车刀分类、特点、用途、优缺点一、按结构可分为整体车刀、焊接车刀、机夹车刀、可转位车刀和成型车刀。其中
11
2020
/
08
■ 调质钢的特性 调质钢是一种经过热处理的钢材。它主要用于金属模具部件。调质钢的硬度为HRC35~45左右。在高硬度钢当中,它是一种切削特性比较高的钢材。为此,常作为金属模具材料来使用。在金属模具部件的切削加工方面,它是一种流行材料,这已经是广为人知了。 ■刀具的选定要点为涂层硬质合金立铣刀时,可以说,①涂层的初始耐磨性(刀尖部上的早期涂层剥离现象)、②刀柄和切削
29
2020
/
07
关于刀具寿命,通常取决于不同的工件和刀具材料,以及不同的切削工艺。定量分析刀具寿命终止点的一种方式是设定一个可以接受的最大后刀面磨损极限值(用VB或VBmax表示)。刀具寿命可用预期刀具寿命的泰勒公式表示,即VcTn=C,该公式的一种更常用的形式为VcTn×Dxfy=C式中,Vc为切削速度;T为刀具寿命;D为切削深度;f为进给率;x和y由实验确定;n和C是根据实验或已发表的技术资料确定的常数,它们表示刀具材料、工件和进给率的特性。 不断发展的最佳刀具基体、涂层和切削刃制备技术对于限制刀具磨损和抵抗切削高温至关重要。这些要素,加上在可转位刀片上采用的断屑槽和转角圆弧半径,决定了每种刀具对于不同的工件和切削加工的适用性。所有这些要素的最佳组合能够延长刀具寿命,使切削加工更经济、更可靠。 改变基体 通过在1-5μm范围内改变碳化钨的粒度,刀具制造商可以改变硬质合金刀具的基体性能。基体材料的粒度对于切削性能和刀具寿命起着重要作用。粒度越小,刀具的耐磨性越好。反之,粒度越大,刀具的强韧性越好。细颗粒基体主要用于加工航空牌号材料(如钛合金、Inconel合金和其他高温合金)的刀片。 此外,将硬质合金刀具材料的钴含量提高6%-12%,可以获得更好的韧性。因此,可以通过调整钴含量来满足特定切削加工的要求,无论这种要求是韧性还是耐磨性。 刀具基体的性能还可以通过在接近外表面处形成富钴层,或者通过在硬质合金材料中有选择性地添加其他合金元素(如钛、钽、钒、铌等)而获得增强。富钴层可以显着提高切削刃强度,从而提高粗加工和断续切削刀具的性能。 此外,在选择与工件材料和加工方式相匹配的刀具基体时,还表现考虑另外5种基体特性——断裂韧性、横向断裂强度、抗压强度、硬度和耐热冲击性能。例如,如果硬质合金刀具出现沿切削刃崩刃的现象,就应该选用具有较高断裂韧性的基体材料。而在刀具出现切削刃直接失效或破损的情况下,可能采用的解决方案是选用具有较高横向断裂强度或较高抗压强度的基体材料。对于切削温度较高的加工场合(如干式切削),通常应该首选硬度较高的刀具材料。在可以观察到刀具产生热裂纹的加工场合(在铣削加工中最常见),建议选用耐热冲击性能较好的刀具材料。 涂层选择 涂层也有助于提高刀具的切削性能。目前的涂层技术包括: 氮化钛(TiN)涂层:这是一种通用型PVD和CVD涂层,可以提高刀具的硬度和氧化温度。 碳氮化钛(TiCN)涂层:通过在TiN中添加碳元素,提高了涂层的硬度和表面光洁度。 氮铝钛(TiAlN)和氮钛铝(AlTiN)涂层:氧化铝(Al2O3)层与这些涂层的复合应用可以提高高温切削加工的刀具寿命。氧化铝涂层尤其适合干式切削和近干切削。AlTiN涂层的铝含量较高,与钛含量较高的TiAlN涂层相比,具有更高的表面硬度。AlTiN涂层通常用于高速切削加工。 氮化铬(CrN)涂层:这种涂层具有较好的抗粘结性能,是对抗积屑瘤的首选解决方案。 金刚石涂层:金刚石涂层可以显着提高加工非铁族材料刀具的切削性能,非常适合加工石墨、金属基复合材料、高硅铝合金和其他高磨蚀性材料。但金刚石涂层不适合加工钢件,因为它与钢的化学反应会破坏涂层与基体的粘附性能。 近年来,PVD涂层刀具的市场份额有所扩大,其价格也与CVD涂层刀具不相上下。CVD涂层的厚度通常为5-15μm,而PVD涂层的厚度约为2-6μm。在涂覆到刀具基体上时,CVD涂层会产生不受欢迎的拉应力;而PVD涂层则有助于对基体形成有益的压应力。较厚的CVD涂层通常会显着降低刀具切削刃的强度。因此,CVD涂层不能用于要求切削刃非常锋利的刀具。 切削刃制备 在许多情况下,刀片切削刃的制备(或称刃口钝化)已成为决定加工成败的分水岭。钝化工艺参数需根据特定的加工要求而定。例如,用于高速精加工钢件的刀片对刃口钝 化的要求就与用于粗加工的刀片有所不同。刃口钝化可应用于加工几乎任何类型碳钢或合金钢的刀片,而在加工不锈钢和特殊合金材料的刀片上,其应用则有一定限制。钝化量可以小至0.007mm,也可以大到0.05mm。为了在条件恶劣的加工中起到增强切削刃的作用,还可以通过刃口钝化形成微小的T型棱带。 一般来说,用于连续车削加工以及铣削大部分钢和铸铁的刀片需要进行较大程度的刃口钝化。钝化量取决于硬质合金牌号和涂层类型(CVD或PCD涂层)。对于重度断续切削加工刀片,对刃口进行重度钝化或加工出T型棱带已成为一种先决条件。根据不同的涂层类型,钝化量可接近0.05mm。 与此相反,由于加工不锈钢和高温合金的刀片容易形成积屑瘤,因此要求切削刃保持锋利,只能进行轻微钝化(可小至0.01mm),甚至还可以定制更小的钝化量。同样,加工铝合金的刀片也要求具有锋利的切削刃。
16
2020
/
07
影响机械加工生产率的因素,其中较重要的因素是:产品设计质量,毛坯成型方法,机械加工技术和生产管理方法和水平。所以怎么提高机械加工效率要从以下几点开始。一、提高机械加工生产率的工艺措施 (一)缩短单件工时 第一,缩短基本时间的工艺措施。在大批大量生产时,由于基本时间在单位时间中所占比重较大,因此通过缩短基本时间即可提高生产率。缩短基本时间的主要途径有以下几种: 1.提高切削用量、增大切削速度、
03
2020
/
07
使用新品刀具后,可进行再次研磨,以用于粗加工。但是,交给工厂进行再次研磨的时机却各不相同。是否应进行再次研磨,还是还可继续使用。对此,怎样进行判断好呢?■根据后刀面磨损宽度来进行判定后刀面不断磨损的话,刀尖位置就会后退。因此,其加工精度就会变得无法保证。还会进一步对加工面粗糙精度带来影响。为此,需要根据后刀面磨损宽度来判断再次研磨时间。具体来说就是,精加工用立铣刀的话,后刀面磨损宽度为0.1~0.
19
2020
/
06
服务热线
邮箱
联系我们
地 址:哈尔滨市开发区哈平路集中区东海路8号
电 话:0451-86818743
传 真:0451-86545528
邮 箱:dalf@dalf.cn或 dalf_tools@vip.163.com
技术部:jishubu@dalf.cn